+86-0515-86223369
 0

إذا كنت بحاجة إلى أي مساعدة، فلا تتردد في الاتصال بنا
 Products & Solutions
 {:قبل}

إزالة التزجج من الزجاج: الأسباب والوقاية ودليل اختيار المواد
عاجلاً أم آجلاً، سيواجه كل من يقوم بتشغيل زجاج الكوارتز الساخن نفس الاكتشاف المحبط. إن أنبوب الفرن أو البوتقة التي وصلت بسطح أملس كالمرآة وشفاف من الماء تخرج من الخدمة بعد أسابيع في درجة الحرارة وترتدي بشرة خشنة بيضاء حليبية. لا يمسح ولا يغسل ولا تمسه المذيبات العادية. هذا الجلد هو الوجه المرئي لإزالة تزجيج الزجاج، وهي العملية التي يعيد من خلالها السطح الزجاجي غير المتبلور تنظيم نفسه ببطء إلى السيليكا البلورية.
الاستنتاج أولاً: إن عملية إزالة التزجيج تكون بسبب الحرارة، والوقت، وقبل كل شيء التلوث. يبدأ على الأسطح وليس داخل الزجاج، ويتسارع بشكل حاد عندما يتم الاحتفاظ بالمواد فوق ما يقرب من 1000 إلى 1200 درجة مئوية، وبمجرد أن تتبلور المنطقة، لا يمكن تنظيفها مرة أخرى في الزجاج، بل يتم حفرها أو إزالتها آليًا أو استبدالها. والجزء المشجع هو أن العملية مفهومة جيدًا ويمكن التحكم فيها إلى حد كبير. يقوم المشترون الذين يتحكمون في النقاء والنظافة وممارسة الفرن بشكل روتيني باستخراج عمر الخدمة عدة مرات من أجزاء متطابقة اسميًا، في حين يدفع المشترون الذين يتجاهلون هذه التفاصيل ثمنها في توليد الجسيمات وتغييرات الأنابيب غير المخطط لها والأحمال المخردة.
يشرح هذا الدليل ماهية عملية إزالة التزجج في الواقع، ولماذا تحدث على المستوى الذري، وما هي العوامل التي تسرع حدوثها في الأفران الحقيقية، حيث يتركز الخطر في مكونات محددة، وكيفية مقارنة أنواع الزجاج الشائعة ودرجات الكوارتز، وما هي الخطوات العملية على كل من أرضية الفرن ومكتب الشراء التي ستحافظ على أجزاء الكوارتز زجاجية لفترة أطول.
الوجبات الرئيسية: إزالة التزجيج من الزجاج هي عملية تبلور سطحي مدفوعة بشكل رئيسي بالتلوث والوقت عند درجة الحرارة، ومنعها أرخص بكثير من إصلاح أو استبدال الأجزاء المنزوعة التزجيج.
ما هو إزالة التزجيج من الزجاج؟
الزجاج مادة صلبة غير متبلورة، مما يعني أن ذراته محصورة في شبكة غير منتظمة بدلاً من شبكة بلورية متكررة. في السيليكا المندمجة، تشكل ذرات السيليكون والأكسجين إطارًا ثلاثي الأبعاد مستمرًا ولكنه غير منتظم. من الناحية الديناميكية الحرارية، فإن هذا الترتيب ليس هو الترتيب الأكثر استقرارًا المتاح لثاني أكسيد السيليكون: نظرًا للقدرة الكافية على الحركة الذرية، فإن السيليكا تفضل أن تكون بلورة، مثل الكوارتز أو الكريستوباليت. ما يبقي الزجاج زجاجًا هو اللزوجة. إن الشبكة جامدة جدًا، عند كل درجة حرارة أقل بكثير من الليونة، بحيث لا يمكن للذرات إعادة ترتيبها على أي مقياس زمني بشري، لذلك يبقى الاضطراب مجمداً فيما يسميه العلماء حالة شبه مستقرة.
إزالة التزجج هو الهروب البطيء من تلك الحالة المجمدة. عندما تكون الطاقة الحرارية عالية بما فيه الكفاية، تستقر مجموعات صغيرة من الذرات في نمط منظم ومتكرر، وبمجرد وجود بذرة مستقرة، تنمو البلورة طبقة بعد طبقة في الزجاج المحيط. الكلمة نفسها تأتي من اللاتينية vitreus، وتعني زجاجي، وهي تسمية خاطئة من الناحية الفنية، لأن الزجاج لم يحتوي أبدًا على بلورات يمكن فقدانها؛ يصف الاسم فقدان الحالة الزجاجية بدلاً من إزالة أي شيء. في زجاج السيليكا النقي، تكون البلورة التي تتشكل دائمًا هي الكريستوباليت، وهو شكل عالي الحرارة من ثاني أكسيد السيليكون.
من الناحية الحقيقية، تعلن عملية إزالة التزجج عن نفسها بصريًا قبل أن تفشل ميكانيكيًا. تتحول المنطقة المصابة من منطقة شفافة ولامعة إلى ضباب حليبي أو طبقة طباشيرية باهتة، وغالبًا ما تكون ذات ملمس ناعم يشبه قشر البرتقال. تحت الضوء المائل، يظهر السطح ومضات بلورية صغيرة بدلاً من الانعكاس السلس. نادرًا ما يكون النمط موحدًا: يميل الضباب إلى أن يبدأ بالضبط في المكان الذي حدث فيه التلوث أو الاتصال، ولهذا السبب غالبًا ما تراه كحلقة حيث تم لمس القفاز، أو شريط يواجه عازل الفرن، أو رقعة أسفل خط البداية.
كيفية التمييز بين إزالة التزجيج ومشاكل السطح الأخرى
- الودائع والمكثفات تستقر الأبخرة الناتجة عن المعالجة أعلى الزجاج، وتمسح أو تذوب، وتترك سطحًا أملسًا تحتها.
- التجوية وازهار القلويات على زجاج الصودا والجير العادي توجد كيمياء تآكل خاصة بها، لا علاقة لها ببلورة السيليكا.
- الخدوش والتآكل اتبع الخطوط الاتجاهية وستشعر بالحدة، بينما يشكل إزالة التزجيج بقعًا بلورية عشوائية ذات خشونة قشر البرتقال.
- إزالة التزجج ينجو من كل محاولة تنظيف، ويبقى خشنًا عند اللمس، ويبقى بعد إعادة إطلاق خفيفة من شأنها أن تجعل الرواسب العادية تختفي.
يستخدم مشغلو الأفران ذوو الخبرة هذه النقطة الأخيرة كاختبار ميداني سريع: قم بتنظيف المنطقة المشتبه فيها جيدًا، ثم قم بإعادة إشعالها لفترة وجيزة ولطيفة. عادةً ما تختفي الرواسب والمكثفات أو تنطلق بعد ذلك، بينما تظل البقعة المنزوعة التزجيج خشنة وغائمة. الاختبار ليس مثاليا، لكنه يفصل بين الارتباكين الأكثر شيوعا بشكل أسرع من أي جدال حول المظهر.
إذا نجا الضباب السطحي من التنظيف وما زال يبدو خشنًا، فهو عبارة عن إزالة للتزجيج وليس أوساخًا، ويتغير كل شيء يتعلق بالمعالجة.
لماذا يزيل زجاج الكوارتز: الهيكل والكريستوبالايت والإجهاد
لفهم سبب أهمية الفرن النظيف بقدر أهمية الجزء النظيف، من المفيد أن نتصور ما يجب أن يحدث ذرة بعد ذرة. لا تحتوي السيليكا النقية بشكل أساسي على أكاسيد معدلة للشبكة، لذلك يتم الاحتفاظ بذراتها في إطار قوي جدًا ومتصل بالكامل. يتطلب التبلور كسر الروابط وإصلاحها، الأمر الذي يتطلب تدفقًا لزجًا، والذي يتطلب درجة الحرارة. هذا المزيج هو السبب في أن زجاج الكوارتز يمكن أن يبقى على الرف لعقود من الزمن دون أن يتغير، ومع ذلك يتحول خلال أيام في الزاوية الساخنة الخاطئة من الفرن.
النواة السطحية: لماذا يبدأ التبلور من الخارج
إن تكوين المجموعة الأولى المرتبة يكلف طاقة، وفي الجزء الأكبر من السيليكا النظيفة يكون حاجز الطاقة مرتفعًا بدرجة كافية بحيث لا يكاد يذكر النواة الداخلية. هذا هو السبب في أن الكوارتز المنصهر جيد الصنع لا يزيل التزجيج من الداخل إلى الخارج. تختلف الأسطح: فهي تحتوي على عيوب، وغبار، وخدوش، وأغشية ممتزة، وأيونات غريبة، وكل منها يخفض سعر طاقة البلورة الأولى. وبمجرد وجود نواة مستقرة، يستمر النمو إلى الداخل طبقة بعد طبقة. وهذا هو السبب العملي الذي يجعل عملية إزالة التزجيج تتتبع التلوث عن كثب: فالتلوث عادة ما يكون موقع النواة.
كريستوباليت ومشكلة عدم التطابق
الطبقة المتبلورة ليست طبقة غير ضارة. يعد الكريستوباليت أكثر كثافة قليلًا من السيليكا المنصهرة، حوالي 2.3 مقابل 2.2 جرام لكل سنتيمتر مكعب، والأهم من ذلك بكثير، أنه يتمدد وينكمش بشكل مختلف تمامًا. عندما يبرد الجزء، تتبع البلورات نصها الحراري الخاص بينما يتبع الزجاج الموجود أسفله جزءًا آخر، ويتراكم الضغط على طول الحدود. والأسوأ من ذلك هو أن الكريستوباليت يخضع لانعكاس هيكلي بين شكليه ألفا وبيتا عند درجة حرارة قريبة من 200 إلى 270 درجة مئوية، مما يضيف خطوة مفاجئة في الحجم فوق التمدد الحراري العادي. يؤدي التدوير المتكرر عبر نطاق الانعكاس هذا إلى تشغيل الحدود مثل المفصلة، وفتح الشقوق الصغيرة، ورفع الرقائق، وإطلاق الجزيئات.
تصبح آلية الضرر واضحة عند مقارنة أرقام التوسع جنبًا إلى جنب. يرسم الرسم البياني أدناه قيم التمدد الحراري الخطي النموذجي للكوارتز المنصهر، وزجاج البورسليكات، والكريستوبالايت المتبلور، وزجاج الصودا والجير عبر درجة حرارة الغرفة تقريبًا إلى 300 درجة مئوية. ويقع الكوارتز المنصهر بالقرب من القاع عند حوالي 0.55 جزء في المليون لكل درجة مئوية. والكريستوبالايت، البلورة نفسها التي تنتجها عملية إزالة التزجيج، تتوسع بسرعة أسرع بعشر مرات تقريبًا. يتم تضمين الصودا والجير والبوروسيليكات للسياق، لأنها تظهر مدى اتساع الفارق بين النظارات العادية.
التمدد الحراري النموذجي (جزء في المليون لكل درجة مئوية، حوالي 20 إلى 300 درجة مئوية)
الكوارتز المنصهر
0.55 البورسليكات 3.3
3.3 Cristobalite
حوالي 5 الصودا والجير
9.0
0.55 البورسليكات 3.3
3.3 Cristobalite
حوالي 5 الصودا والجير
9.0
التوسع العالي يعني المزيد من الضغط أينما تلتقي البلورات بالزجاج.
تشرح الفجوة في الرسم البياني معظم الأضرار العملية. تم تصميم جزء الكوارتز على أساس حقيقة أن سطحه وكتلته يتمددان معًا بحوالي نصف جزء في المليون لكل درجة. وعندما تتحول بضع عشرات من الميكرونات من ذلك السطح إلى كريستوباليت، يقفز التمدد المحلي بمقدار عشرة أضعاف تقريبًا. تؤدي كل عملية تسخين إلى تمدد الجلد البلوري بشكل أكبر بكثير من الزجاج الموجود أسفله، وكل عملية تبريد تضغط عليه مجددًا. حوالي 200 إلى 270 درجة مئوية، يضيف الانقلاب تغييرًا مفاجئًا في الخطوات لا يمكن لأي منحدر لطيف أن يخففه. وبالتالي فإن الطبقة الحدودية تتحمل عقوبة ميكانيكية في كل دورة، حتى في الأفران التي لا تتجاوز درجات الحرارة المتواضعة أبدًا.
في وقت مبكر، تظهر هذه العقوبة فقط على شكل جنون جيد يمكن رؤيته تحت الضوء الساطع. وبمرور دورات كافية، ترفع الطبقة الجزيئات وتتقشرها وتتخلص منها. في بوتقة البلورة المتنامية، تسقط تلك الجزيئات في ذوبان السيليكون وعيوب البذور في السبيكة المتنامية. وفي أنبوب الانتشار، تهاجر إلى الرقاقات والقوارب، حيث حتى الشظايا ذات الحجم الميكروني تقتل الغلة. وفي الوقت نفسه، تشرح قضبان البورسليكات والجير الصودا سبب ثبات هذه النظارات تمامًا في نطاقات درجات الحرارة الخاصة بها ولكنها غير مناسبة لخدمة الكوارتز: في درجات حرارة التشغيل المتواضعة، لا تقترب أبدًا من الظروف التي قد تتبلور فيها أسطحها، ولكنها أيضًا لا تستطيع البقاء على قيد الحياة الحرارة التي تخلق تلك الظروف في السيليكا. والرسالة العامة هي أن إزالة التزجيج هي مشكلة موثوقية ميكانيكية، وليست مجرد مشكلة تجميلية.
تتوسع الطبقة البلورية بمعدل يصل إلى عشر مرات أسرع من الزجاج الذي تنمو عليه، وبالتالي فإن السطح المنزوع التزجيج هو عبارة عن مولد للشقوق والجسيمات، وليس مجرد عيب تجميلي.
التلوث ودرجة الحرارة والوقت: ما الذي يسرع عملية إزالة التزجيج
التلوث القلوي: المعجل السائد
يعد الصوديوم والبوتاسيوم والليثيوم من معدلات الشبكة: فهي تكسر جسور السيليكون والأكسجين، وتزيد من القدرة الذرية المحلية، وتخفض بشكل كبير حاجز النواة البلورية. ويقاس تأثيرها في جزء في المليون. تحمل السيليكا المصهورة الاصطناعية عالية النقاء معادن قلوية أقل من حوالي 1 جزء في المليون، في حين أن الكوارتز الطبيعي الذائب قد يحمل ما بين عشرة إلى ثلاثين جزءًا في المليون من إجمالي الشوائب المعدنية، ويترجم هذا الاختلاف مباشرة إلى هامش إزالة التزجيج. توفر بصمة واحدة قدرًا أكبر من الصوديوم إلى منطقة صغيرة مما هو محدد لاحتواء بعض الأجزاء عالية النقاء في حجمها بالكامل، وهذا هو السبب في أن التعامل بالقفازات يعد متطلبًا تقنيًا وليس إجراءً شكليًا.
درجة الحرارة والوقت والدورة الحرارية
يتم تنشيط عملية إزالة التزجيج حرارياً، لذا فهي تتبع نفس المنطق الأسي الذي تتبعه معظم العمليات ذات درجات الحرارة العالية. بالنسبة للكوارتز النظيف، تكون درجة حرارته أقل من حوالي 1000 درجة مئوية حتى على مدى فترات طويلة، وتصبح قابلة للقياس على مدى أسابيع في نطاق 1000 إلى 1200 درجة مئوية، وتتحول بسرعة فوق 1250 درجة مئوية تقريبًا، حيث يمكن أن تتراكم الأسطح الملوثة في غضون ساعات. يوصف المعدل عادةً بأنه يتضاعف تقريبًا لكل 50 درجة حرارة إضافية، لذا فإن التغييرات الصغيرة في نقطة الضبط لها تأثيرات كبيرة. إن ركوب الدراجات مهم أيضًا، لأن الممرات المتكررة عبر النطاق الساخن ومدى انقلاب الكريستوبالايت تؤدي إلى تفاقم الإجهاد الميكانيكي الموصوف سابقًا.
الغلاف الجوي: الرطوبة والأبخرة القلوية
يهاجم بخار الماء السطح عن طريق تحويل جسور السيلوكسان إلى مجموعات سيلانول، مما يقلل اللزوجة محليًا ويسرع التبلور؛ يؤدي تطهير النيتروجين أو الأرجون الجاف إلى إبطاء العملية، كما يؤدي الفراغ إلى إبطاءها بشكل أكبر. الأجواء الأكثر ضررًا هي تلك التي تحمل القلويات: تدهور العزل، والأسطح المقاومة للحرارة، وبقايا الملح المخبوزة على الأحمال، أو الأواني الزجاجية المجاورة المنبعثة من الغازات عند درجة الحرارة. تعود العديد من حالات الفشل الغامضة إلى لوحة عازلة تم تغييرها، أو خط غاز أكثر رطوبة، أو كيمياء عبء العمل الجديدة وليس إلى الزجاج نفسه.
حالة السطح
السطح المصقول بالنار يقاوم التنوي لأنه أملس ونظيف كيميائيًا وخالي من الشقوق الدقيقة. تمثل الأسطح الأرضية أو المسفوعة بالرمل أو المخدوشة بشدة مواد جديدة تالفة مع وجود مواقع نواة وفيرة، كما أنها تتجمع بشكل واضح في وقت أقرب في خدمة مماثلة. وهذا هو السبب الذي يجعل المصنعين ذوي الضمير الحي يحفرون أو يعيدون صقل المناطق المُشكَّلة بعد الطحن والحفر، ولماذا يعتبر الحفر بحمض الهيدروفلوريك الذي يزيل الطبقة التالفة هو التجديد القياسي للأجزاء منزوعة الزجاج قليلاً.
تجعل الأرقام تأثير التلوث أسهل في التخطيط من الصفات. يقارن الرسم البياني أدناه المدة التي تستمر فيها ظروف سطح الكوارتز المختلفة عادةً عند حوالي 1200 درجة مئوية قبل ظهور أول تبلور مرئي. تبقى درجة الحرارة ثابتة في المقارنة، وبالتالي فإن الجزء المتحرك الوحيد هو النقاء ونظافة السطح. تعامل مع القيم كأرقام إرشادية من حيث الحجم بدلاً من العمر المضمون. تضيف الأفران الحقيقية متغيراتها الخاصة، بدءًا من الرطوبة في غاز المعالجة وحتى القلويات المنجرفة من العزل القديم.
الوقت اللازم لبلورة السطح المرئي عند حوالي 1200 درجة مئوية (إرشادي)
السيليكا المصهورة الاصطناعية، سطح نظيف: حوالي 500 ساعة
كوارتز منصهر طبيعي، سطح نظيف: حوالي 120 ساعة
أي درجة كوارتز ذات قلويات على السطح: حوالي 20 ساعة
القيم الإرشادية المستمدة من تجربة الصناعة؛ يعتمد السلوك الفعلي على النقاء والجو وعبء العمل.
ثلاثة أشياء تبرز. أولاً، إن الفارق بين سطح نظيف عالي النقاء وسطح ملوث هائل، حيث يصل إلى عشرين إلى خمسة وعشرين مرة في هذه المقارنة الإرشادية. ثانيًا، الفرق بين السيليكا المنصهرة الاصطناعية والكوارتز الطبيعي الجيد هو فرق حقيقي ولكنه متواضع مقارنة بتأثير تلوث السطح، مما يعني أن الدفع مقابل أعلى درجة نقاء لا يحمي الجزء الذي يتم التعامل معه بدون قفازات. ثالثًا، ينطبق شريط التلوث على أي درجة كوارتز، لأن القلويات الموجودة على السطح تهيمن على ما يتم توزيعه داخل الزجاج.
تشرح هذه المنحنيات أيضًا سبب ارتباط تقارير الفشل في كثير من الأحيان ببيئة الفرن بدلاً من المادة. يمكن لخطين من نفس الزجاج في نفس الفرن أن يتقادما بمعدلات مختلفة تمامًا اعتمادًا على أي منهما يقع بالقرب من مصدر قلوي. تشير القيم إلى إيقاع فحص عملي أيضًا: ابدأ في فحص الأجزاء قبل الوقت المحدد بوقت طويل، نظرًا لأن الضباب يسبق دائمًا التشقق. ويجادلون أيضًا بأن تغييرات العملية، مثل مورد عزل جديد أو غاز أكثر رطوبة، يجب أن تعيد ضبط توقعاتك بشأن عمر الأنبوب. أخيرًا، تذكر أن الرسم البياني يحافظ على درجة الحرارة ثابتة، وأن رفع نقطة الضبط يؤدي إلى تقصير كل شريط.
النقاء يشتري الهامش، لكن النظافة تحافظ عليه: القلويات السطحية الناتجة عن المعالجة أو بيئة الفرن يمكن أن تمحو ميزة حتى الكوارتز عالي النقاء.
حيث تتركز المخاطر: البوتقات والأنابيب والكوارتز المعملي
بوتقات النمو البلورية
يتم سحب سيليكون Czochralski عند درجة حرارة 1420 درجة مئوية تقريبًا، ويتم صب صب السبائك الكهروضوئية في نفس الحي لعدة ساعات. هذه هي بالضبط الظروف التي يتم فيها إزالة زجج جدار الكوارتز الداخلي الملوث، وتكون العواقب مباشرة: تتلامس الرقائق والجزيئات من الطبقة المتبلورة مع الذوبان وخلع البذور، وعيوب الخطوط، والخدوش في البلورة المتنامية. يستجيب صانعو البوتقات من خلال التحكم في جودة السطح، والجمع بين جسم الكوارتز الطبيعي وطبقة داخلية صناعية عالية النقاء، ومعالجة مقاومة إزالة التزجيج كمدخل تصميمي وليس فكرة لاحقة.
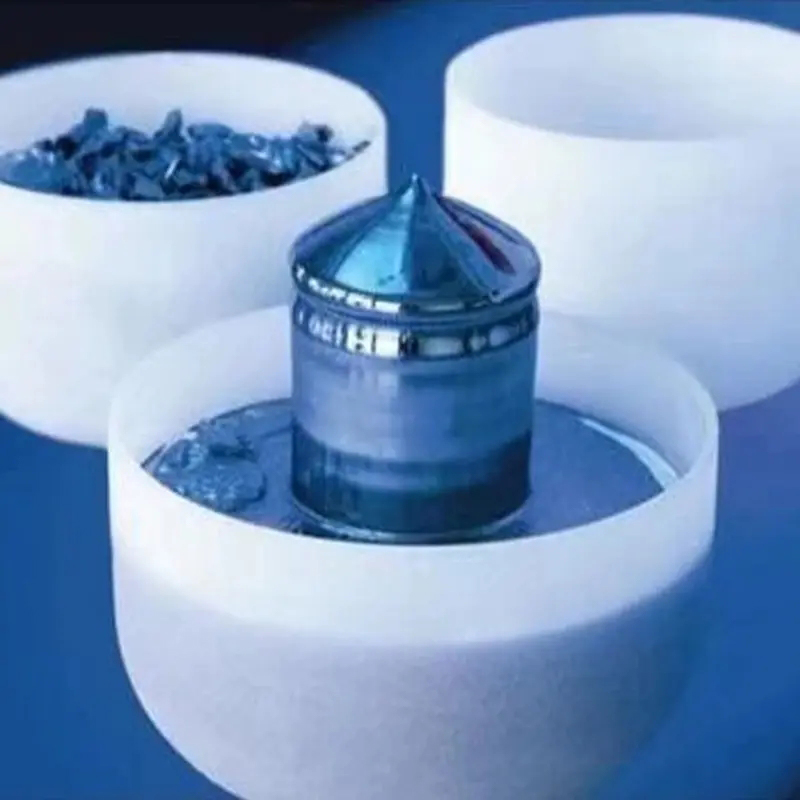
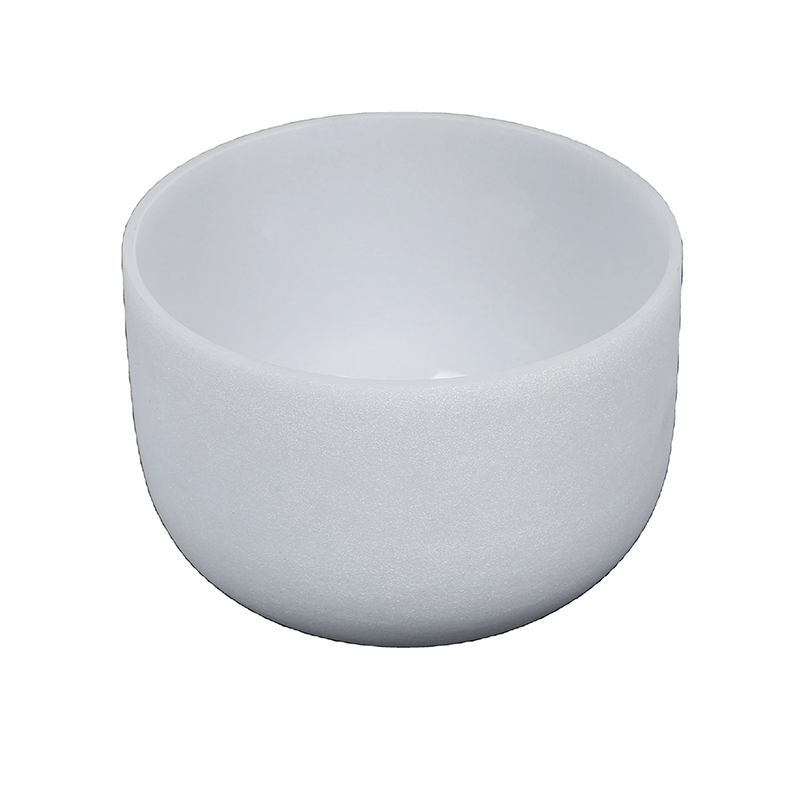 بوتقة كوارتز من فئة أشباه الموصلات لنمو البلورات يحافظ السيليكون المسحوب والمسبوكات الكهروضوئية على ذوبانه بالقرب من 1420 درجة مئوية لساعات، حيث يتحلل جدار داخلي غير نقي ويتحول إلى بلورات. إن البوتقة التي تتمتع بنقاء يزيد عن 99.998% من SiO2 وسطح داخلي يمكن التحكم فيه تعالج هذه المخاطر بشكل مباشر. عرض المنتج →
أنابيب فرن الانتشار والأمراض القلبية الوعائية
تعمل أنابيب المعالجة من 1100 إلى 1250 درجة مئوية على تراكم خطر إزالة التزجيج من اتجاهين. يواجه الجدار الخارجي عزل الفرن وانبعاثاته القلوية، بينما يواجه الجدار الداخلي الرطوبة والمخلفات الناتجة عن الغازات والأحمال الناتجة عن العمليات. عادةً ما يتم تتبع العمر من خلال الساعات الساخنة التراكمية لكل حملة، وتقوم العديد من الشركات المصنعة بتدوير الأنابيب لتسوية التعرض للمنطقة الساخنة. ونظرًا لأن مواصفات الجسيمات لا ترحم، يتم عادةً استبدال الأنابيب وفقًا لجدول زمني يصل قبل الفشل الواضح، وليس بعده.
الكوارتز المختبري والتحليلي
عادة ما تعمل بوتقات الكوارتز وأنابيب الهضم وأطباق التبخير تحت منطقة الخطر بكثير، لذا فإن إزالة التزجيج أمر نادر عندما يصبح الزجاج نظيفًا. تتضمن الاستثناءات عينة كيميائية: بقايا الصوديوم والبوتاسيوم التي تتناثر أو تخبز على الزجاج تخلق مواقع نواة موضعية، وغالبًا ما تظهر حلقة مميزة من الضباب بالضبط عند خط البقايا القديم. إن التنظيف الفوري بعد كل جولة، والحفاظ على الكوارتز بعيدًا عن الاتصال المباشر بالأسطح الخزفية، يزيل معظم هذه المخاطر.
سخانات ومصابيح ونظارات الرؤية
إن أكمام السخان بالأشعة تحت الحمراء، سواء كانت حول عناصر النيكل والكروم أو التنغستن أو ألياف الكربون، تكون أكثر سخونة من الداخل بينما يظل الجدار الخارجي أكثر برودة، كما أنها تقاوم إزالة التزجيج بشكل جيد عند التعامل معها بشكل نظيف. تظهر المشكلة عندما تلمس اليد العارية الغلاف أثناء التثبيت أو عندما يتراكم الغبار على الوجه الساخن. تفشل نظارات الرؤية ومنافذ العرض بسبب التسخين من جانب واحد جنبًا إلى جنب مع الرواسب، ويرى عمال المصابيح نفس كيمياء السطح بشكل مصغر عندما يتم إعادة تسخين الزجاج بشكل متكرر وتشغيله تحت درجة الحرارة المثالية، مما ينتج عنه ضباب عند الشعلة.
الأجزاء التي تفشل أولاً هي دائمًا تقريبًا تلك التي تجمع بين أعلى درجة حرارة مع أكبر فرص الاتصال، وهو بالضبط حيث يؤتي الفحص والتعامل الانضباط ثماره.
اختيار المواد: مقارنة النظارات ودرجات الكوارتز
لا يوجد زجاج هو الأفضل في كل شيء، لذا فإن سؤال الاختيار الصادق هو ما هي المادة التي تناسب درجة حرارتك ومستوى نظافتك وميزانيتك. يبين الجدول أدناه المرشحين المشتركين للخصائص المهمة بالنسبة لمخاطر إزالة التزجيج والخدمة الساخنة. اقرأ عمود إزالة التزجيج مع نقطة التليين، لأن الزجاج الذي يهبط قبل فترة طويلة من وصول ظروف التبلور له، في الواقع، وضع فشل مختلف تمامًا.
| نوع الزجاج | نقطة تليين | إزالة التزجج tendency in hot service | تحمل الصدمات الحرارية | الأدوار النموذجية |
|---|---|---|---|---|
| الكوارتز المنصهر (natural, electric-melted) | حوالي 1650 درجة مئوية | عالية فوق 1100 إلى 1200 درجة مئوية عند التلوث؛ بطيئة عندما تكون نظيفة | ممتاز، ويتحمل التدرجات القريبة من 1000 درجة مئوية | أنابيب الفرن، البوتقات، سخانات الأشعة تحت الحمراء |
| السيليكا الاصطناعية المنصهرة | حوالي 1600 إلى 1650 درجة مئوية | أقل زجاج من السيليكا، وذلك بفضل المحتوى القلوي الذي يقل عن جزء في المليون | المعلقة | بوتقات أشباه الموصلات، والبصريات، والعمليات النظيفة الأكثر سخونة |
| البورسليكات 3.3 | حوالي 820 درجة مئوية | منخفض عند درجات حرارة الخدمة الخاصة به، ولكنه يصبح أقل بكثير من درجات حرارة عملية الكوارتز | جيد، حوالي 120 إلى 150 درجة مئوية | الأواني الزجاجية المختبرية، ونوافذ العمليات ذات درجات الحرارة المنخفضة |
| الصودا والجير | حوالي 700 درجة مئوية | غير ذي صلة عمليا، لأنه ينخفض قبل فترة طويلة من وصول ظروف التبلور | ضعيف، عادةً ما تكون درجات الحرارة أقل من 60 درجة مئوية | النوافذ والحاويات واستخدامات درجة الحرارة المحيطة |
تكافئ المقارنة عادة بسيطة: اسأل عن درجة الحرارة التي يراها الجزء بالفعل، ثم اسأل عن التلوث الذي سيواجهه. يكتسب الكوارتز المنصهر مكانه في المناطق الساخنة لأنه لا يوجد شيء يتعلق بنقطة التليين أو سلوك الصدمة الحرارية قريب من منافسيه، كما تعمل السيليكا المنصهرة الاصطناعية على توسيع هذا الهامش بشكل أكبر حيث تكون الجسيمات والنقاء أمرًا بالغ الأهمية. يظل البورسليكات خيارًا ممتازًا واقتصاديًا للعمل المخبري في درجة حرارة أقل من بضع مئات من الدرجات، ويظل جير الصودا بمثابة مادة نافذة وحاوية. تبدأ المشاكل عندما يُطلب من أحد الأجزاء أن يعيش خارج النطاق الذي تم اختيار الكيمياء الخاصة به.
درجات الكوارتز في لمحة
السيليكا الاصطناعية المنصهرة المعادن القلوية أقل من حوالي 1 جزء في المليون؛ الدرجة الأكثر مقاومة للتزجيج للوظائف الأكثر سخونة ونظافة. الكوارتز المنصهر الطبيعي التوازن القوي بين التكلفة والأداء للأنابيب والقضبان والألواح وأجسام البوتقة. منخفض OH تنصهر السيليكا انخفاض محتوى الهيدروكسيل لأنابيب المصابيح وأكمام السخان حيث تكون اللزوجة وإطلاق الغازات مهمة. الكوارتز المخدر (درجة الأشعة فوق البنفسجية) منشطات التيتانيوم أو السيريوم للتحكم في انتقال الأشعة فوق البنفسجية؛ سلوك إزالة التزجيج قريب من قاعدته الكوارتز الطبيعية. كوارتز حليبي غير شفاف هيكل مملوء بالفقاعات لخدمة الفرن من النوع العازل حيث لا تكون الشفافية مطلوبة.
تتبع المنتجات الصلبة نفس منطق النقاء الذي تتبعه الأنابيب. يعتمد أثاث الفرن مثل القضبان والمجاديف والحوامل، جنبًا إلى جنب مع مواد التغذية المصنوعة من الألياف الضوئية، على كيمياء منخفضة القلويات على وجه التحديد لأن أسطحها تقضي ساعات في درجة الحرارة وأي تبلور يظهر على شكل خشونة أو جزيئات أو عيوب تشكيل. عند الحصول على قضبان كوارتز دقيقة، اسأل المورد عن مسار الصهر وبيانات تتبع المعادن، وتأكد مما إذا كانت الأسطح الأرضية قد تم حفرها أو صقلها بالنار بعد التشغيل الآلي.
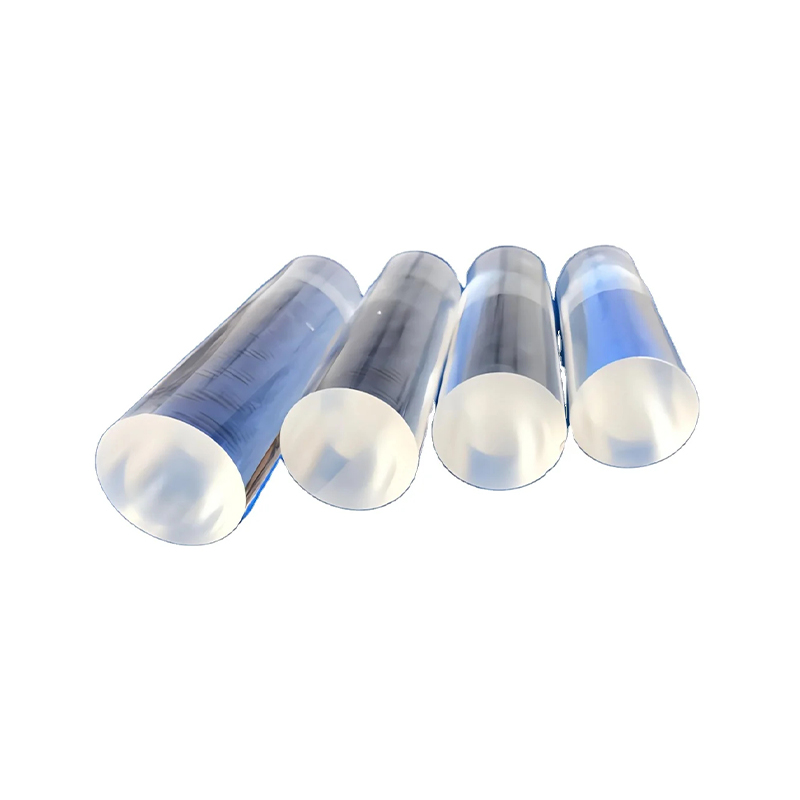 قضبان السيليكا المنصهرة عالية النقاء يظل أثاث الفرن ومواد التغذية المصنوعة من الألياف الضوئية في درجة حرارة لساعات، لذلك تظهر تبلور السطح على شكل خشونة أو جزيئات. القضبان عالية النقاء، المتوفرة بأقطار 2-50 مم والمصنفة للخدمة المستمرة عند 1200 درجة مئوية، تستحق المراجعة هنا. عرض المنتج →
قم بمطابقة الدرجة مع درجة الحرارة والنظافة التي يمكنك الحفاظ عليها بالفعل؛ أغلى الزجاج هو الذي يفشل مبكرًا في عملية قذرة.
قائمة التحقق من الوقاية: عناصر التحكم في جانب الفرن وجانب المناولة
تعمل الوقاية على جبهتين في الوقت نفسه، لأن إزالة التزجج تحتاج إلى سطح ضعيف وبيئة تغذيه. يغطي العمود الأيسر أدناه ما يحدث داخل الفرن، حيث يهيمن الجو والعزل وجدول درجات الحرارة. يغطي العمود الأيمن ما يحدث على المقعد، حيث يتم إدخال معظم التلوث قبل فترة طويلة من تعرض الجزء للحرارة. تُبلغ الفرق التي تعمل في كلا العمودين باستمرار عن أكبر المكاسب في عمر الأنبوب والبوتقة.
الضوابط من جانب الفرن
| التحكم في جانب المناولة
|
يربط بروتوكول التشغيل البسيط العمودين معًا ويستغرق دقائق لكل جزء بدلاً من ساعات. اتبع نفس التسلسل لكل أنبوب، وقارب، وبوتقة، وسيصبح الانضباط هو الوضع الافتراضي وليس الاستثناء.
- افحص كل جزء عند وصوله تحت ضوء زاوية ساطع، وارفض أي شيء ضبابي أو خشن أو متسخ بالفعل.
- نظف بالماء منزوع الأيونات ومناديل خالية من الوبر، وانتهي بشطف الكحول، واترك الجزء يجف تمامًا قبل التسخين.
- قم بالتثبيت باستخدام قفازات خالية من البودرة، واحفظ أسطح الكوارتز بعيدًا عن المواد العازلة والحرارية والمعادن العارية.
- سجل الساعات التراكمية فوق 1100 درجة مئوية تقريبًا لكل أنبوب وقارب وبوتقة.
- قم بتدوير أو قلب أنابيب الفرن على فترات زمنية مخططة حتى لا تتراكم أي منطقة واحدة كل التعرض.
- أعد فحص أسطح المناطق الساخنة في كل نافذة صيانة، واختر بين الحفر الاحترافي والاستبدال المجدول قبل ظهور الشقوق.
هناك حجة اقتصادية تحت كل هذا. يتكلف أنبوب الفرن ذو القطر الكبير جزءًا صغيرًا من حمولة واحدة من الرقاقات المخردة، ويستهلك التدوير أو الاستبدال المخطط له دقائق من وقت التوقف المقرر بينما يستهلك الكسر غير المخطط له أيامًا. إن التعامل مع الأنبوب باعتباره مادة مستهلكة مع سجل خدمة مسجل، بدلاً من اعتباره تركيبًا دائمًا، هو الطريقة الوحيدة الأكثر موثوقية لمنع عملية إزالة التزجج من إملاء جدولك الزمني.
 أنبوب زجاج الكوارتز المعزول ذو القطر الكبير من خلال إدارة الأنابيب كمواد استهلاكية يتم تتبعها حسب الساعات الساخنة، فإن جودة العزل تشكل مدى الحياة واستخدام الطاقة. أنبوب ذو قطر كبير مع انخفاض تسرب الحرارة ومقاومة الصدمات الحرارية يناسب جداول الدوران والاستبدال المخطط لها في الأفران ذات درجة الحرارة العالية. عرض المنتج →
الوقاية هي مهمة ذات واجهتين: يتحكم الفرن في البيئة، ويتحكم المقعد في السطح، ولا تنجح عملية إزالة التزجيج إلا عندما يتم إهمال كليهما.
هل يمكن عكس عملية إزالة التزجيج؟ خيارات الإصلاح وحدودها
الجواب المباشر هو لا: إعادة التسخين المعتدلة لن تحول الكريستوبالايت إلى زجاج مرة أخرى. وتستمر البلورات في البقاء حتى تقترب درجات الحرارة من نطاق الانصهار، وهو ما يتجاوز بكثير ما يمكن أن تتحمله معظم الأجزاء من حيث الأبعاد. وهذا هو السبب أيضًا في أن اختبار إعادة إطلاق النار يعمل كتشخيص، لأن الرواسب تختفي تحت حرارة خفيفة بينما تظل البقع المتبلورة خشنة. بمجرد تغير حالة السطح، تكون خياراتك هي إزالة الطبقة المتأثرة أو العمل حولها أو استبدال الجزء.
النقش الكيميائي
يؤدي حفر حمض الهيدروفلوريك الخاضع للرقابة إلى إزالة بضعة ميكرونات من السطح، آخذًا معه الطبقة الملوثة والمصنوعة من الكريستال، ويكشف تحتها عن السيليكا الطازجة غير المتبلورة. تم إجراؤه مبكرًا، على أنبوب أو لوح ضبابي قليلًا، ويمكنه استعادة معظم مقاومة إزالة التزجيج الأصلية. إنه عمل خطير يتطلب موظفين مدربين، وتهوية مناسبة، ومعدات للتعامل مع الأحماض، وهو غير مناسب للبصريات الدقيقة دون مراجعة الأبعاد وناقل الحركة، لأن النقش يغير السُمك وشكل السطح.
طحن وتلميع النار
يتطلب التبلور الأعمق، أو الطبقة التي تشققت وتقشرت بالفعل، إزالة ميكانيكية. يمكن أن يؤدي الطحن والتلميع إلى إزالة المنطقة المصابة، ويمكن صقل الأجزاء الصغيرة مثل القضبان والتصنيع البسيط بالنار في اللهب لاستعادة سطح أملس غير متبلور. يغير كلا المسارين الأبعاد، لذا فهما يتناسبان مع الأجزاء ذات الإرتفاع المسموح به ونادرًا ما يناسب المكونات التي تمت معايرتها. بالنسبة للزجاج الفني المُشكل في الفرن، تختلف مجموعة الأدوات التقليدية قليلاً، حيث تعتمد على رذاذ إزالة التزجيج، أو السفع الرملي، أو إعادة إطلاق النار التصحيحية، ولكن المبدأ الأساسي لإزالة الطبقة المتبلورة أو تغطيتها هو نفسه.
عندما يكون الاستبدال هو الجواب الصادق
إذا كانت المنطقة منزوعة الزجاج عميقة، أو إذا كان الجزء يعمل في وضع حرج للجسيمات، أو إذا كان المكون عبارة عن نافذة دقيقة أو لوحة بصرية، فإن الاستبدال عادةً ما يتفوق على الإصلاح من حيث المخاطر والتكلفة الإجمالية. إن الطبقة التي بدأت في التخلص من الجزيئات قد وصلت بالفعل إلى وضع فشل الحامل الموصوف سابقًا، ولا يمكن لأي حفر أن يضمن عدم تكرارها في نفس الموقع. إن جدولة الاستبدال أثناء فترة الصيانة المخططة تحول الكسر غير المخطط له إلى مبادلة روتينية.
يؤدي النقش أو التلميع إلى إزالة الأعراض عن طريق إزالة الطبقة؛ إذا كانت الطبقة عميقة أو كان الجزء دقيقًا، فعادةً ما يكون الاستبدال هو الحل الصادق.
شراء زجاج الكوارتز مع وضع مقاومة إزالة التزجيج في الاعتبار
يمكن أن يختلف أنبوبان كوارتز لهما هندسة متطابقة عدة مرات في عمر الخدمة الساخنة، ويعيش الاختلاف في البيانات التي لا تظهر أبدًا في عرض الأسعار: محتوى الشوائب، ومسار الذوبان، والتشطيب السطحي. إن جعل هذه العناصر جزءًا من محادثة الشراء يحول عملية إزالة التزجج من مفاجأة إلى مواصفات. سواء كنت تشتري مباشرة من الشركة المصنعة أو من خلال موزع أو تاجر جملة، يجب أن تتبع بيانات الشوائب الجزء.
- تحليل المعادن النزرة، مع الإبلاغ عن الصوديوم والبوتاسيوم والليثيوم والحديد والألمنيوم والنحاس في جزء في المليون.
- نطاق محتوى الهيدروكسيل، حيث أن OH يغير اللزوجة وسلوك درجة الحرارة العالية.
- طريق الذوبان، سواء كان اندماج اللهب، أو الانصهار الكهربائي، أو الترسيب الاصطناعي.
- حالة السطح كما تم تسليمها، مصقولة بالنار مقابل الأرض، وما إذا كانت المناطق المجهزة آليًا قد تم حفرها بعد ذلك.
- طريقة التغليف: بولي إيثيلين محكم الغلق بدلاً من الورق أو الفيلم المفتوح.
- إمكانية تتبع الدفعات والتوثيق لعمليات تدقيق أشباه الموصلات أو الخلايا الكهروضوئية.
التفكير في التكلفة الإجمالية ينتمي هنا أيضًا. نادرًا ما يكون الأنبوب الأرخص في عملية ساخنة حساسة للجسيمات هو الأنبوب الاقتصادي بمجرد حساب وقت التوقف عن العمل، وعمالة التنظيف، والأعمال الملغية، لذلك عادةً ما يتم سداد علاوة متواضعة للمواد منخفضة القلوية الموثقة خلال أول تغيير للأنبوب يتم تجنبه. تستحق الأجزاء المخصصة الأرضية والمحفورة اهتمامًا خاصًا، لأن كل سطح مُشكل آليًا هو موقع نواة جديد؛ إن مطالبة المُصنِّع بالتلميع بالنار أو الحفر الكيميائي بعد التشغيل الآلي هو تأمين غير مكلف.
باعتبارنا شركة مصنعة لمنتجات الكوارتز، فإننا نرى الفرق الذي تحدثه الممارسة كل أسبوع. الأجزاء التي تصل نظيفة، وتعمل في أفران جافة مع عزل منخفض القلويات، وتسجل ساعات ساخنة تدوم بشكل روتيني التوقعات الاسمية، في حين أن الأجزاء المتماثلة التي يتم التعامل معها بدون استخدام الأيدي تفشل مبكرًا ويتم إلقاء اللوم عليها على الزجاج. يجب أن يكون المورد القادر قادرًا على مناقشة إزالة التزجيج من حيث جزء في المليون والساعات، وليس الصفات، ويجب أن يقدم تصنيعًا مخصصًا مع تشطيب السطح المتضمن بدلاً من معاملته كإضافة.
اطلب أرقام النجاسة كتابياً؛ يمكن للمورد الذي يمكنه اقتباس المحتوى القلوي في جزء في المليون أن يخبرك أيضًا بكيفية تصرف الجزء في الفرن الخاص بك.
الموارد ذات الصلة على هذا الموقع
إذا أثار هذا الدليل أسئلة حول جزء أو عملية معينة، فهناك صفحتان على هذا الموقع تتعمقان في جانب المواد والتصنيع. يغطي الأول اختيار الدرجة وحدود الشوائب للتطبيقات الأكثر سخونة والأكثر أهمية للنقاء. أما الجزء الثاني فيشرح كيف يتم تشكيل التصنيع حسب الطلب، وطحنه، وإنهائه بحيث لا تصبح الأسطح المعالجة مواقع نووية.
- الكوارتز المنصهر عالي النقاء ، للدرجات، وحدود الشوائب، وحيث تكسب المواد الاصطناعية قسطها.
- تصنيع الكوارتز المخصصة لمعرفة كيفية الانتهاء من الأجزاء المحفورة والأرضية والشكلية للحفاظ على مقاومة إزالة التزجيج.
بالنسبة لملف تعريف درجة حرارة محدد أو تطبيق حدودي، يمكن الوصول إلى مهندسينا من خلال قناة الاتصال بالموقع ويمكنهم مراجعة بيانات الشوائب وممارسات المعالجة قبل الالتزام بالدرجة.
عند وزن درجات عملية ساخنة، ابدأ من بيانات الشوائب بدلاً من بطاقة السعر، وقم بإشراك الشركة المصنعة مبكرًا.
الأسئلة المتداولة حول إزالة التزجج من الزجاج
ما هو إزالة التزجيج من الزجاج بعبارات بسيطة؟بعبارات بسيطة، إزالة التزجيج هي تحول سطح الزجاج ببطء إلى حجر. يعاد تنظيم البنية الزجاجية المضطربة للسيليكا إلى بلورات صغيرة، معظمها من الكريستوباليت، وتبدأ عادة حيث يكون السطح ملوثًا أو تالفًا. يظهر على شكل ضباب حليبي أو طبقة طباشيرية خشنة لا يمكن للتنظيف إزالتها. تحدد الحرارة، والوقت في درجة الحرارة، وخاصة التلوث القلوي مدى سرعة حدوث ذلك، ولهذا السبب يكون الأمر أكثر أهمية بالنسبة لأجزاء الكوارتز المستخدمة فوق 1000 درجة مئوية تقريبًا. |
في أي درجة حرارة يتم إزالة زجاج الكوارتز؟بالنسبة للكوارتز المنصهر النظيف عالي النقاء، يصبح التبلور القابل للقياس مصدر قلق عملي في مكان ما فوق 1000 إلى 1100 درجة مئوية ويتسارع بشكل حاد إلى ما بعد 1200 درجة مئوية. يؤدي التلوث إلى انخفاض العتبة بشكل كبير: يمكن أن يظهر السطح الذي يحمل بقايا قلوية إزالة تزجيج مرئية خلال ساعات عند درجات حرارة حيث يمكن للجزء النظيف أن يستمر لأسابيع. إن الوقت مهم بقدر أهمية درجة الحرارة، لذا فإن الأنبوب الذي يدور بشكل متكرر خلال نطاق 1100 إلى 1250 درجة مئوية يعمر بشكل أسرع بكثير من نفس الأنبوب المستخدم لفترة وجيزة. |
هل يمكن تنظيف السطح المنزوع الزجاج أو استعادته؟لن يؤدي التنظيف إلى استعادته، لأن إزالة التزجيج ليست رواسب؛ السطح نفسه تغير حالته. يمكن إزالة الطبقة المتبلورة بدلاً من عكسها: حيث يؤدي النقش بحمض الهيدروفلوريك الخاضع للتحكم إلى إزالة السطح الملوث، كما يمكن للطحن أو التلميع أو التلميع بالنار إزالة الطبقات الأعمق. كل هذه الوظائف مخصصة للموظفين المدربين بالمعدات المناسبة. إذا كانت الطبقة عميقة، أو متشققة، أو إذا كان الجزء يؤدي دورًا دقيقًا أو حساسًا للجسيمات، فإن الاستبدال عادة ما يكون الحل الأكثر اقتصادا. |
هل إزالة التزجيج تجعل جزء الكوارتز أضعف؟نعم، بطريقة محددة ومهمة. تتوسع الطبقة البلورية وتنكمش بشكل مختلف عن الزجاج الموجود تحتها، ويضيف الكريستوباليت تغيرًا مفاجئًا في الحجم بالقرب من 200 إلى 270 درجة مئوية أثناء فترة التبريد. يؤدي عدم التطابق هذا إلى زيادة الضغط على طول الحدود، مما يؤدي إلى ظهور شقوق صغيرة وتقشر وتساقط الجسيمات. قد يستمر الأنبوب منزوع التزجيج قليلًا في العمل، لكن هامش الصدمة الحرارية الخاص به يقل، ويمكن أن تلوث جزيئاته الرقائق أو الذوبان أو العينات، وهو غالبًا ما يكون وضع الفشل الأكثر تكلفة. |
لماذا تمت إزالة أنبوب الكوارتز الخاص بي بشكل أسرع مما اقترحته ورقة البيانات؟المشتبه بهم المعتادون يجلسون على الجانب العملي بدلاً من الجانب المادي. تشمل الأسباب الشائعة ملامسة اليد العارية أثناء التثبيت، والقلويات المنبعثة من عزل الفرن أو التلامس الحراري، والرطوبة في غاز العملية، وبقايا العينة المتناثرة، وببساطة ساعات تراكمية أعلى من 1200 درجة مئوية مقارنة بالظروف المرجعية المفترضة. تفترض توقعات ورقة البيانات عمومًا معالجة نظيفة وبيئة جافة منخفضة القلويات. يؤدي التحقق من هذه العوامل الخمسة، ومطالبة المورد ببيانات المعادن النزرة، إلى حل معظم حالات العمر الأقصر من المتوقع. |
ما الذي يجب أن أختاره للخدمة فوق 1100 درجة مئوية، البورسليكات أو الكوارتز المنصهر؟للحصول على خدمة مستدامة فوق 1100 درجة مئوية، لا يوجد أي منافسة: البورسليكات يلين بالقرب من 820 درجة مئوية وسوف يهبط لفترة طويلة قبل أن تصبح عملية إزالة التزجيج هي الآلية المقيدة له، في حين يظل الكوارتز المنصهر جامدًا خارج هذا النطاق. السؤال الحقيقي هو ما هي درجة الكوارتز ومدى نظافة البيئة. اختر أعلى درجة نقاء يمكنك تبريرها للمناطق الأكثر سخونة، واحتفظ بالمصادر القلوية بعيدًا عن الزجاج، وسجل ساعات في درجة الحرارة بحيث يتم التخطيط للاستبدال بدلاً من التفاعل. |
تعود معظم أسئلة إزالة التزجج إلى نفس الروافع الثلاث: نقاء المادة، ونظافة السطح، والوقت الذي يقضيه في منطقة الخطر فوق 1200 درجة مئوية.
المنتجات المميزة
حقوق الطبع والنشر © شركة يانتشنغ مينغيانغ لمنتجات الكوارتز المحدودة جميع الحقوق محفوظة.
الشركة المصنعة لمنتجات الكوارتز بالجملة مصنع زجاج الكوارتز